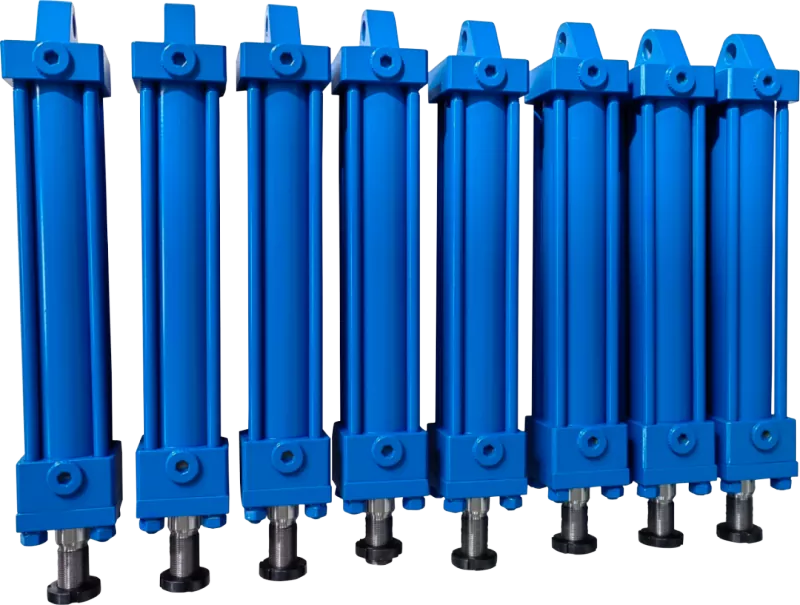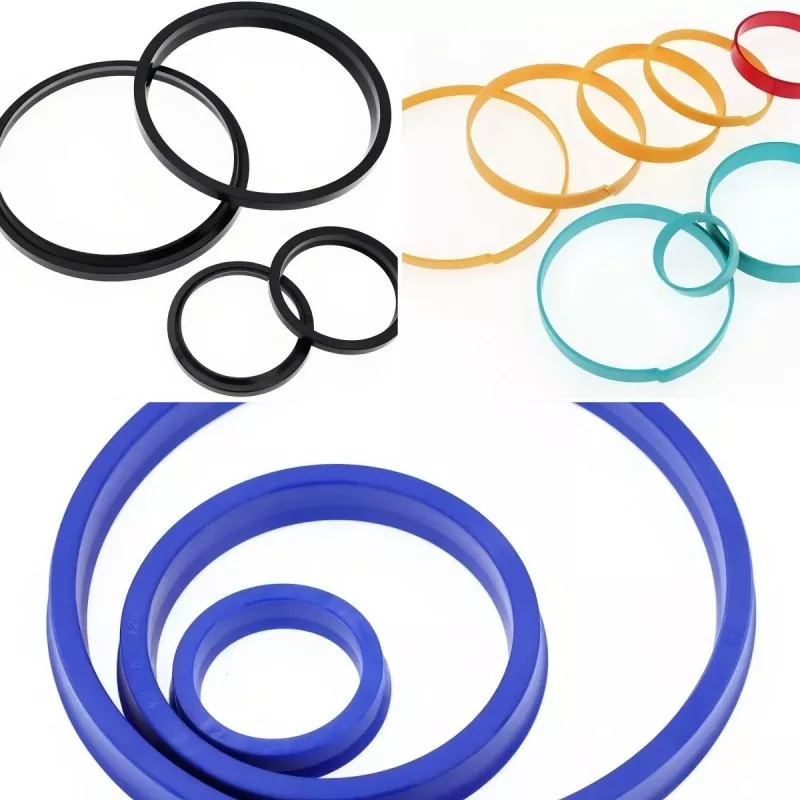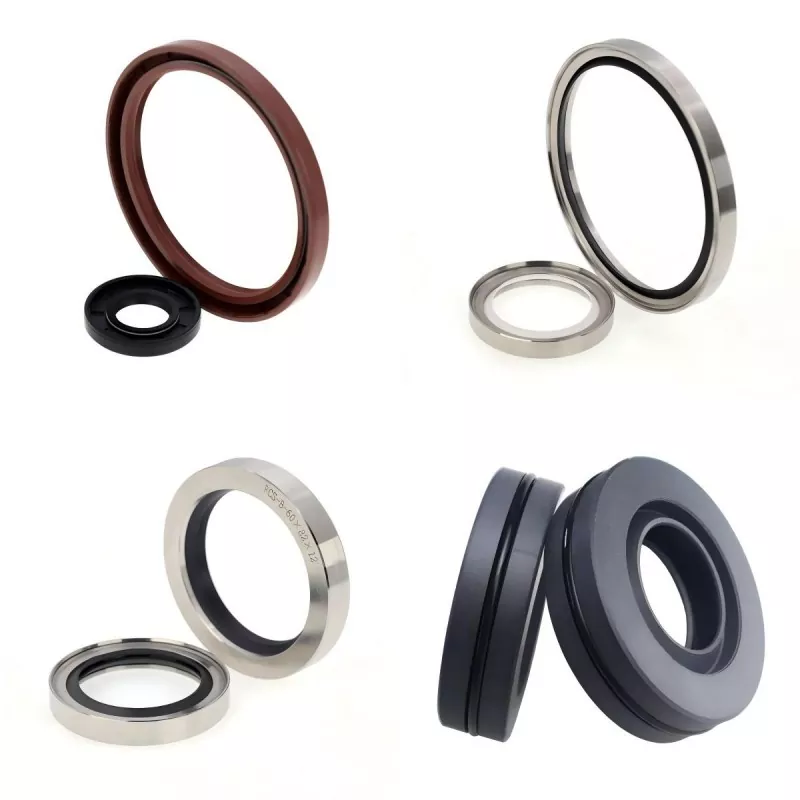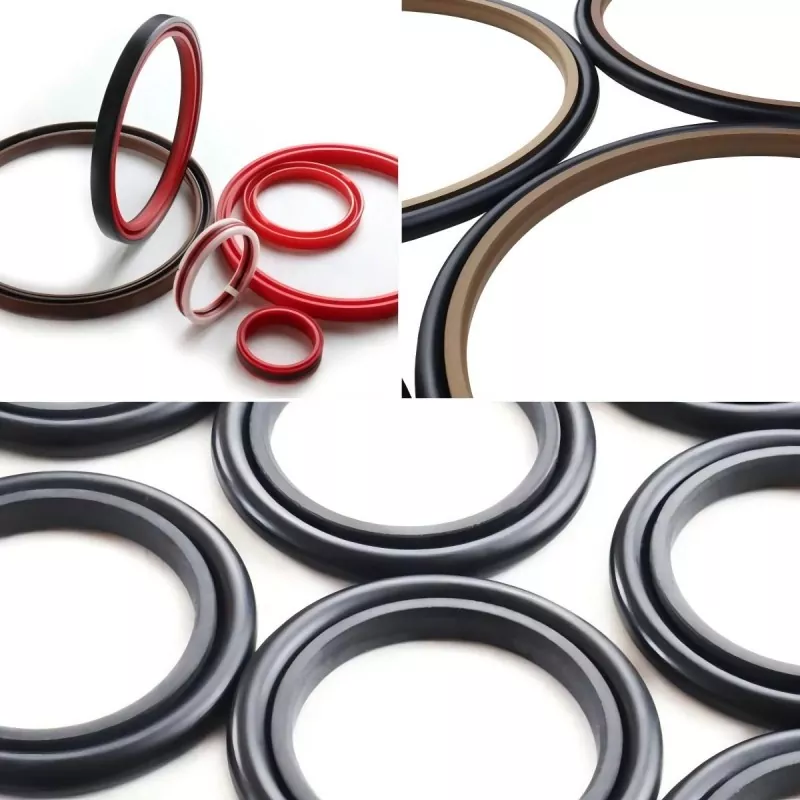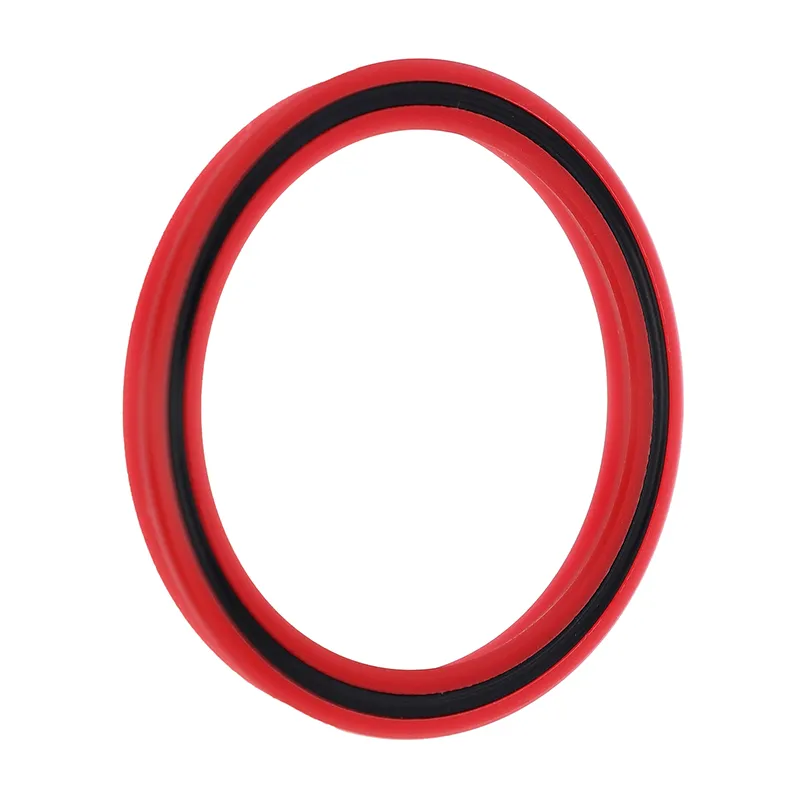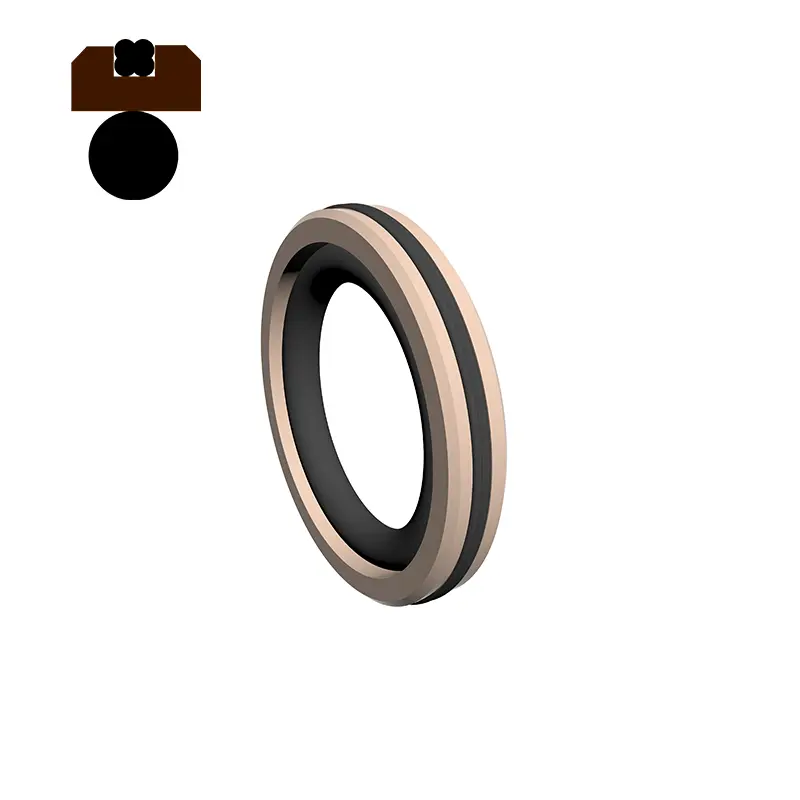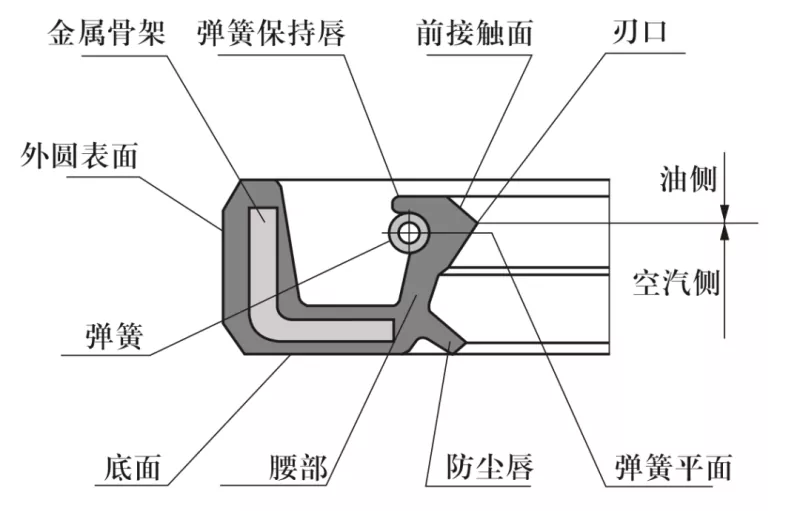
U-ring ہائیڈرولک سلنڈروں میں سب سے زیادہ استعمال ہونے والی تیل کی مہر ہے۔ یہ ایک عام ہونٹ کی قسم کی مہر ہے جو سگ ماہی کی موثر کارکردگی فراہم کرتی ہے چاہے اسے پسٹن یا پسٹن راڈ پر لگایا جائے۔ کم دباؤ پر،مہرہونٹ کی مداخلت کی اخترتی پر انحصار کرتا ہے؛ چھوٹا رابطہ علاقہ نسبتاً کم رگڑ کا نتیجہ ہے۔
جیسے جیسے دباؤ بڑھتا ہے، ہونٹ کی لچکدار اخترتی بڑھ جاتی ہے، اس کے ساتھ تناؤ، دبانے والے، اور موڑنے والے دباؤ بھی بڑھ جاتے ہیں، جس کی وجہ سے شعاعی رابطہ قوت خود بخود بڑھ جاتی ہے۔ سگ ماہی کی سطح کے ساتھ رابطے کی لمبائی اس وقت تک پھیل جاتی ہے جب تک کہ U-رنگ کی پوری محوری لمبائی رابطے میں نہ ہو، اس طرح ہائی پریشر کے حالات میں موثر سگ ماہی کو یقینی بنایا جاتا ہے۔
تمام ہائیڈرولک سلنڈر ڈسٹ سیل سے لیس ہونے چاہئیں۔ پسٹن راڈ کے ریٹرن اسٹروک کے دوران، ڈسٹ سیل چھڑی کی سطح پر لگے ہوئے آلودگیوں کو ختم کر دیتی ہے، جس سے مین سیل اور گائیڈ بشنگ کو نقصان سے بچاتا ہے۔ ڈبل ایکٹنگ ڈسٹ سیل ایک معاون سیلنگ فنکشن بھی فراہم کرتی ہے۔ ان کے اندرونی ہونٹ پسٹن راڈ کی سطح پر لگی آئل فلم کو کھرچتے ہیں، اس طرح سیلنگ کی مجموعی کارکردگی میں اضافہ ہوتا ہے۔
1. مہر کی تنصیب کی غلط سمت کی وجہ سے رساو
2. تنصیب کے دوران یا پائپنگ کے اندر سے مہر میں داخل ہونے والے غیر ملکی مادے یا دھول کی وجہ سے رساو
3. غیر مناسب اسمبلی کے نتیجے میں مہر کو پہنچنے والے نقصان کی وجہ سے رساو
4. پسٹن راڈ کی سطح پر خروںچ کی وجہ سے رساو
5. ویلڈنگ کے دوران ناہموار ملن کی سطحوں کی وجہ سے رساو
6. ناکافی ارتکاز کی وجہ سے سنکی یا آف سینٹر لوڈنگ کی وجہ سے رساو
7. ناہموار کوٹنگ ایپلی کیشن یا کوٹنگ میٹریل سیل کی انگوٹی میں داخل ہونے کی وجہ سے رساو
1. ضرورت سے زیادہ دباؤ کی وجہ سے اخراج کا نقصان (نبلنگ)
2. پھنسے ہوا کے اڈیبیٹک کمپریشن کی وجہ سے سیل برن آؤٹ
3. مہر کے مواد اور آپریٹنگ میڈیم کے درمیان عدم مطابقت کی وجہ سے مواد کا انحطاط (مثلاً سوجن)
4. اعلی درجہ حرارت کی وجہ سے مواد کا بگاڑ
5. کم درجہ حرارت پر مواد کے سخت ہونے اور سکڑنے کی وجہ سے رساو
6. اعلی تعدد باہمی حرکت کی وجہ سے مہر میں حرارت پیدا کرنا اور خشک رگڑ
7. کم دباؤ اور کم رفتار پر غیر مستحکم حرکت
8. ناقص چکنا کرنے کی وجہ سے مہر کا تیز لباس
9. اجزاء کی کمپن کی وجہ سے رساو
10. ماحولیاتی دھول کی وجہ سے غیر معمولی مہر کی انگوٹی پہننا
11. مہر کی نالی میں زنگ کی وجہ سے رساو
1. گائیڈ/سپورٹ اجزاء کے مواد کے غلط انتخاب کی وجہ سے سلنڈر بیرل یا پسٹن راڈ کو پہنچنے والا نقصان
2. رگڑ سطحوں کے درمیان نامناسب کلیئرنس کی وجہ سے اخراج کو پہنچنے والا نقصان
3. سلنڈر بیرل یا پسٹن راڈ کے سروں پر غلط تھریڈنگ یا چیمفرنگ کی وجہ سے مہر کی انگوٹھی کو پہنچنے والا نقصان
4. سختی یا خود وزن کے حوالے سے حساب کی غلطیوں کی وجہ سے خراب آپریشنل کارکردگی
5. مہر کی تنصیب کے لیے غلط چیمفرنگ کی وجہ سے مہر کی انگوٹی کو پہنچنے والا نقصان
6. غیر موزوں سلائیڈنگ سطح کی کھردری کی وجہ سے مہر کی انگوٹی پہنیں۔
7. مہر کی انگوٹھی پہننا یا ناہموار چڑھانا، سطح کی پورسٹی، یا مہر سے گزری ہوئی سطح پر خروںچ کی وجہ سے ہونے والا نقصان
8. مہر کی نالی میں سطح کی ناکافی کھردری کی وجہ سے مہر پہننا یا نقصان (خاص طور پر شافٹ سیل گرووز میں)
9. پسٹن یا پسٹن راڈ چڑھانا میں سوراخ کی وجہ سے رساو
10. کمزور چکنا کرنے کی وجہ سے سلنڈر بیرل اور پسٹن راڈ کا پہننا یا اسکور کرنا
1. سٹوریج یا نقل و حمل کے دوران اعلی درجہ حرارت کی نمائش کی وجہ سے سیل مواد کا بگاڑ یا انحطاط
2. شدید روشنی، اوزون، یا تابکاری جو سگ ماہی کے مواد کو خراب کرتی ہے۔
3. ذخیرہ کرنے کے غلط طریقے جو مہر کی انگوٹھی کی خرابی کا باعث بنتے ہیں۔
4. طویل سٹوریج کی وجہ سے سگ ماہی مواد کی خستہ
وجوہات اور تدابیر:
1. غیر مناسب اسمبلی: مہر کی انگوٹی کو صحیح طریقے سے انسٹال کریں۔ ریورس انسٹالیشن یا غلط ترتیب سے بچیں۔
2. ناکافی ہونٹ پریشر (تیل کی مہریں): مہر کے طول و عرض کی تصدیق کریں اور چیک کریں کہ آیا بہار صحیح طریقے سے کام کر رہی ہے
3. شافٹ کی کھردری یا سطح کے نقائص: شافٹ کی کھردری کو کم کریں، یا نرم مہر یا متبادل سگ ماہی مواد کا انتخاب کریں۔
4. مہر کے ہونٹوں کا ٹوٹنا: شافٹ کی سطح کی کھردری، غلط سگ ماہی مواد، یا ضرورت سے زیادہ رفتار/درجہ حرارت کی وجہ سے ہونے کا امکان
5. مہر کی انگوٹھی کو نقصان پہنچانا یا پہننا: مہر کی انگوٹھی کو تبدیل کریں اور زیادہ پہننے کی مزاحمت کے ساتھ ایک کو منتخب کریں۔
وجوہات اور تدابیر:
1. ناقص چکنا: PTFE رگڑ کی سطح پر سوئچ کرنے پر غور کریں۔
2. ضرورت سے زیادہ پری لوڈ: مہر کی قسم کو تبدیل کرنے پر غور کریں۔
3. ضرورت سے زیادہ دباؤ: مہر کی قسم کو تبدیل کرنے پر غور کریں۔
وجوہات اور تدابیر:
1. غلط یا لاپرواہ تنصیب: مناسب تکنیک اور اوزار استعمال کریں۔
2. کھردری شافٹ سطح: سطح کی کھردری اور چیمفرنگ وضاحتیں چیک کریں۔
3. کھرچنے والے ذرات کی موجودگی (شافٹ پہننے کے طور پر بھی ظاہر ہوتی ہے): دھول بھرے ماحول میں ڈسٹ پروف سیل استعمال کریں۔
وجوہات اور تدابیر:
1. غلط مہر کی قسم یا مواد کا انتخاب: آپریٹنگ حالات کی بنیاد پر مہر کی زیادہ موزوں قسم کا انتخاب کریں۔
2. ضرورت سے زیادہ دباؤ: آپریٹنگ حالات کی بنیاد پر مہر کی زیادہ موزوں قسم کا انتخاب کریں۔
3. ضرورت سے زیادہ درجہ حرارت: آپریٹنگ حالات کی بنیاد پر مہر کی زیادہ موزوں قسم کا انتخاب کریں۔
وجوہات اور تدابیر:
1. ناقص اسمبلی: مہر کے لیے تجویز کردہ معیارات کے خلاف تصدیق کریں۔ اگر ضروری ہو تو مداخلت یا دباؤ کو کم کریں۔
2. غلط مہر کے طول و عرض: جہتی وضاحتیں چیک کریں۔
3. ضرورت سے زیادہ سطح کی کھردری: سطح کی کھردری کو کم کریں۔
4. ہائی سلائیڈنگ سپیڈ: سیل کی قسم کو تبدیل کرنے کی ضرورت ہو سکتی ہے۔
5. میڈیم کا ضرورت سے زیادہ آپریٹنگ پریشر: مہر کی قسم یا مواد کو تبدیل کرنے کی ضرورت پڑ سکتی ہے۔
وجوہات اور تدابیر:
1. مہر کی خشک رگڑ: آپریٹنگ حالات کو بہتر بنائیں۔
2. ضرورت سے زیادہ سطح کی کھردری: سطح کی کھردری کو کم کریں۔
3. ناقص چکنا کرنے والی فلم کی تشکیل: آپریٹنگ حالات کو بہتر بنائیں یا سیل کی قسم کو تبدیل کریں (مثال کے طور پر، PTFE کمپوزٹ سیل کا استعمال کریں)۔
وجوہات اور تدابیر:
1. پیچھے کی طرف نصب مہر: تنصیب کی جانچ پڑتال کریں؛ اگر ضروری ہو تو دو طرفہ مہر استعمال کریں۔
2. ناکافی پری لوڈ: طول و عرض اور پری لوڈ چیک کریں۔
3. مہر سکڑنا: مہر کے مواد اور میڈیم کے درمیان مطابقت کی جانچ کریں۔
4. مہر پہننا: مہر کو تبدیل کریں اور پہننے کی وجہ کی تحقیقات کریں۔ اگر سروس کی زندگی مختصر ہے تو مہر کی قسم کو تبدیل کرنے پر غور کریں۔
وجوہات اور تدابیر:
1. غلط ابتدائی اسمبلی: نردجیکرن کے مطابق مہر کو تبدیل کریں اور تنصیب کی حالت کو احتیاط سے چیک کریں۔
2. ٹورسنل ناکامی (O-rings): O-ring کی مناسبیت کا اندازہ لگائیں۔
3. اخراج کو پہنچنے والے نقصان (نبلنگ): اخراج کلیئرنس کو کم کریں۔ اگر ضروری ہو تو بیک اپ رِنگز انسٹال کریں۔
4. پہنیں: طول و عرض چیک کریں اور اگر ضروری ہو تو اخراج کے فرق کو ایڈجسٹ کریں۔
① نہ کھولیں۔مہرپیکیجنگ جب تک ضروری نہ ہو؛ دوسری صورت میں، دھول مہروں کو چپک سکتی ہے یا کھرچ سکتی ہے۔
② براہ راست سورج کی روشنی سے دور ٹھنڈی جگہ پر اسٹور کریں؛ UV شعاعیں اور نمی ربڑ اور پلاسٹک کے مواد کے بگاڑ اور جہتی تبدیلیوں کو تیز کرتی ہیں۔
③ پیک شدہ مصنوعات کو ذخیرہ کرتے وقت، غیر ملکی مادے کے چپکنے یا شامل ہونے سے بچنے کا خیال رکھیں اور انہیں ان کی اصل حالت میں ذخیرہ کریں۔ نمی جذب کی وجہ سے ہونے والی جہتی تبدیلیوں کو روکنے کے لیے نایلان مواد کو مضبوطی سے بند کیا جانا چاہیے۔
④ گرمی کے ذرائع جیسے بوائلر یا بھٹی کے قریب مہریں نہ لگائیں۔ اعلی درجہ حرارت مہر کی عمر کو تیز کرتا ہے۔
⑤ ٹیلی ویژن یا اوزون کے ذرائع کے قریب مہریں نہ لگائیں۔
⑥ سوئیوں، تاروں یا رسیوں کا استعمال کرتے ہوئے مہریں نہ لٹکائیں، کیونکہ یہ مہربند ہونٹوں کو خراب یا نقصان پہنچا سکتا ہے۔
⑦ مہر کی سطح پر رنگت یا سفید پاؤڈر کی ظاہری شکل (بلومنگ) کارکردگی کو متاثر نہیں کرتی ہے۔